양방향 홀 가공 전용기 제어부 제작기 — PLC·HMI·전장반 일체 납품
한 줄 요약
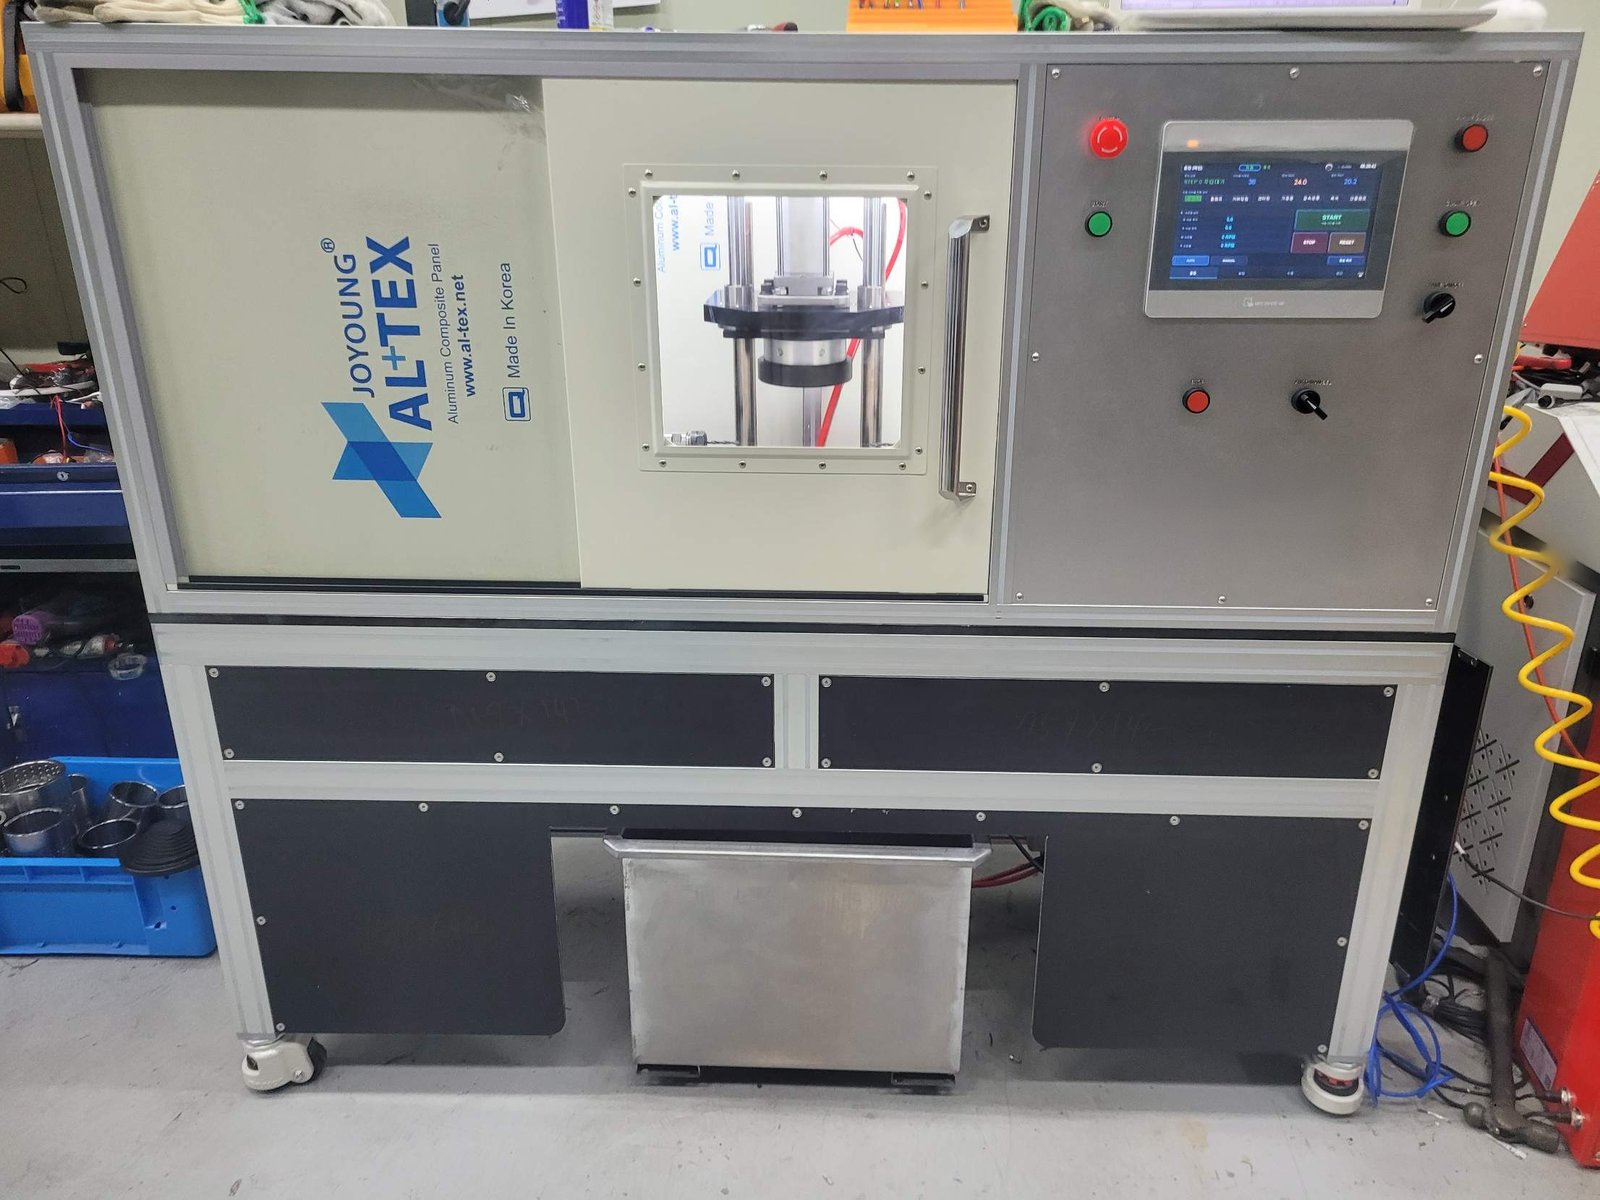
기구부는 고객사가 보유하고 있었고, 포유테크가 제어부 전체를 설계·제작해 납품했습니다. PLC 프로그램, HMI 화면 6종, 전장반 설계와 제작까지입니다.
어떤 설비인가
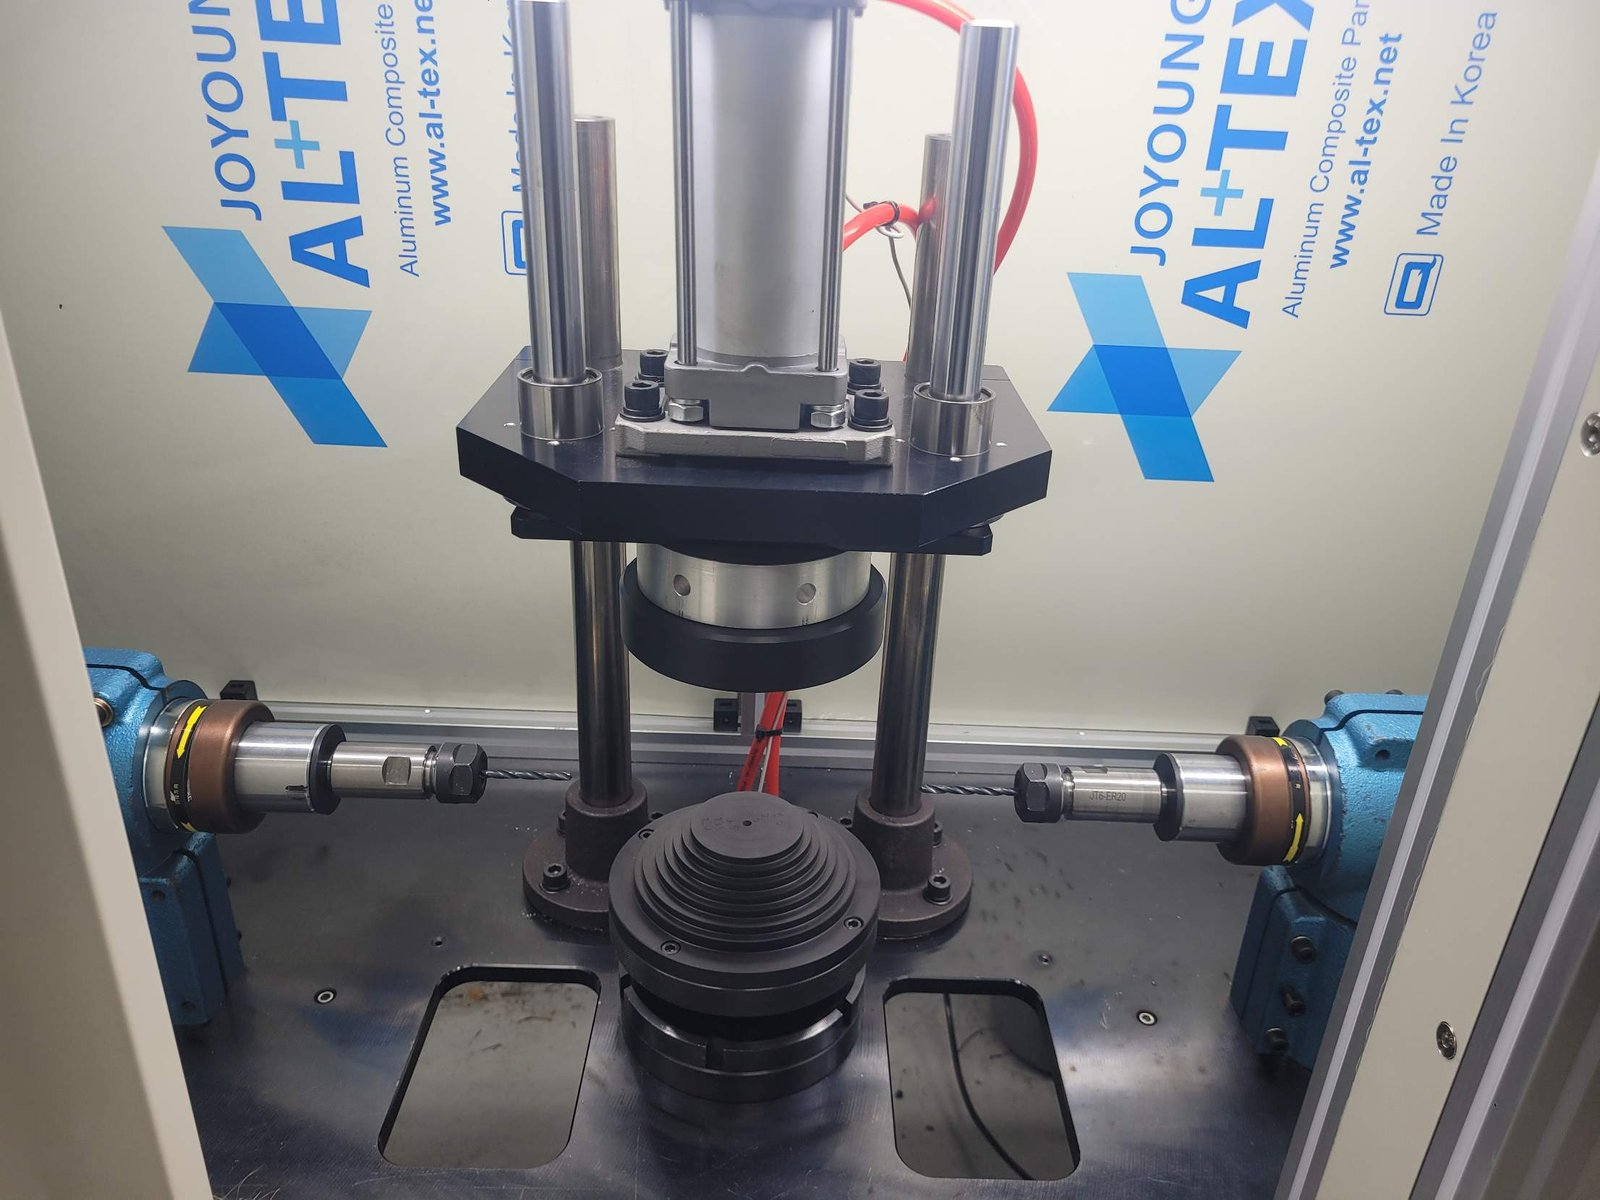
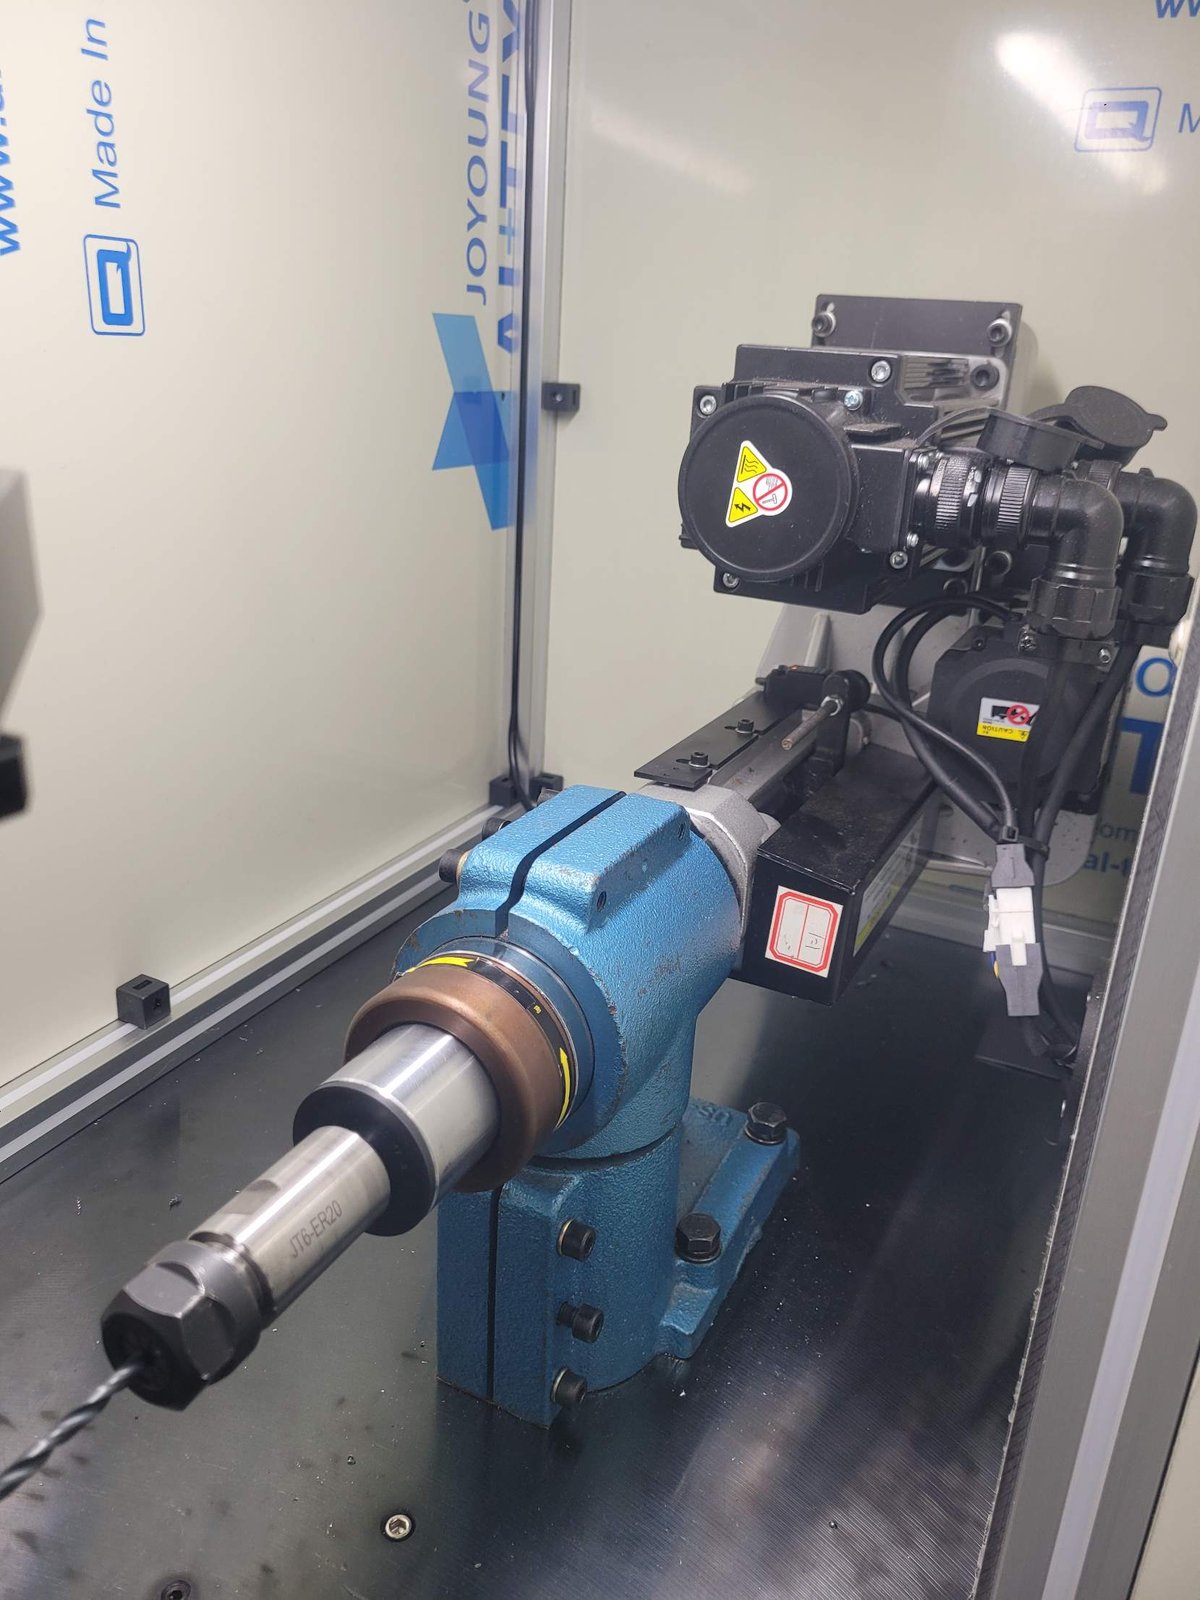
부싱·파이프류 소재에 양쪽에서 동시에 구멍을 뚫는 전용기입니다.
소재를 투입하면 클램프가 물고, 센터링을 맞춘 뒤 좌우 드릴 헤드가 동시에 전진해 관통시키고 복귀합니다. 작업자는 넣고 빼기만 합니다.
왼쪽과 오른쪽이 정확히 마주 봐야 합니다. 양쪽 구멍이 어긋나면 그 부품은 불량입니다. 이 설비의 난이도는 거기에 있습니다.
제어 구성
| 구분 | 구성 |
|---|---|
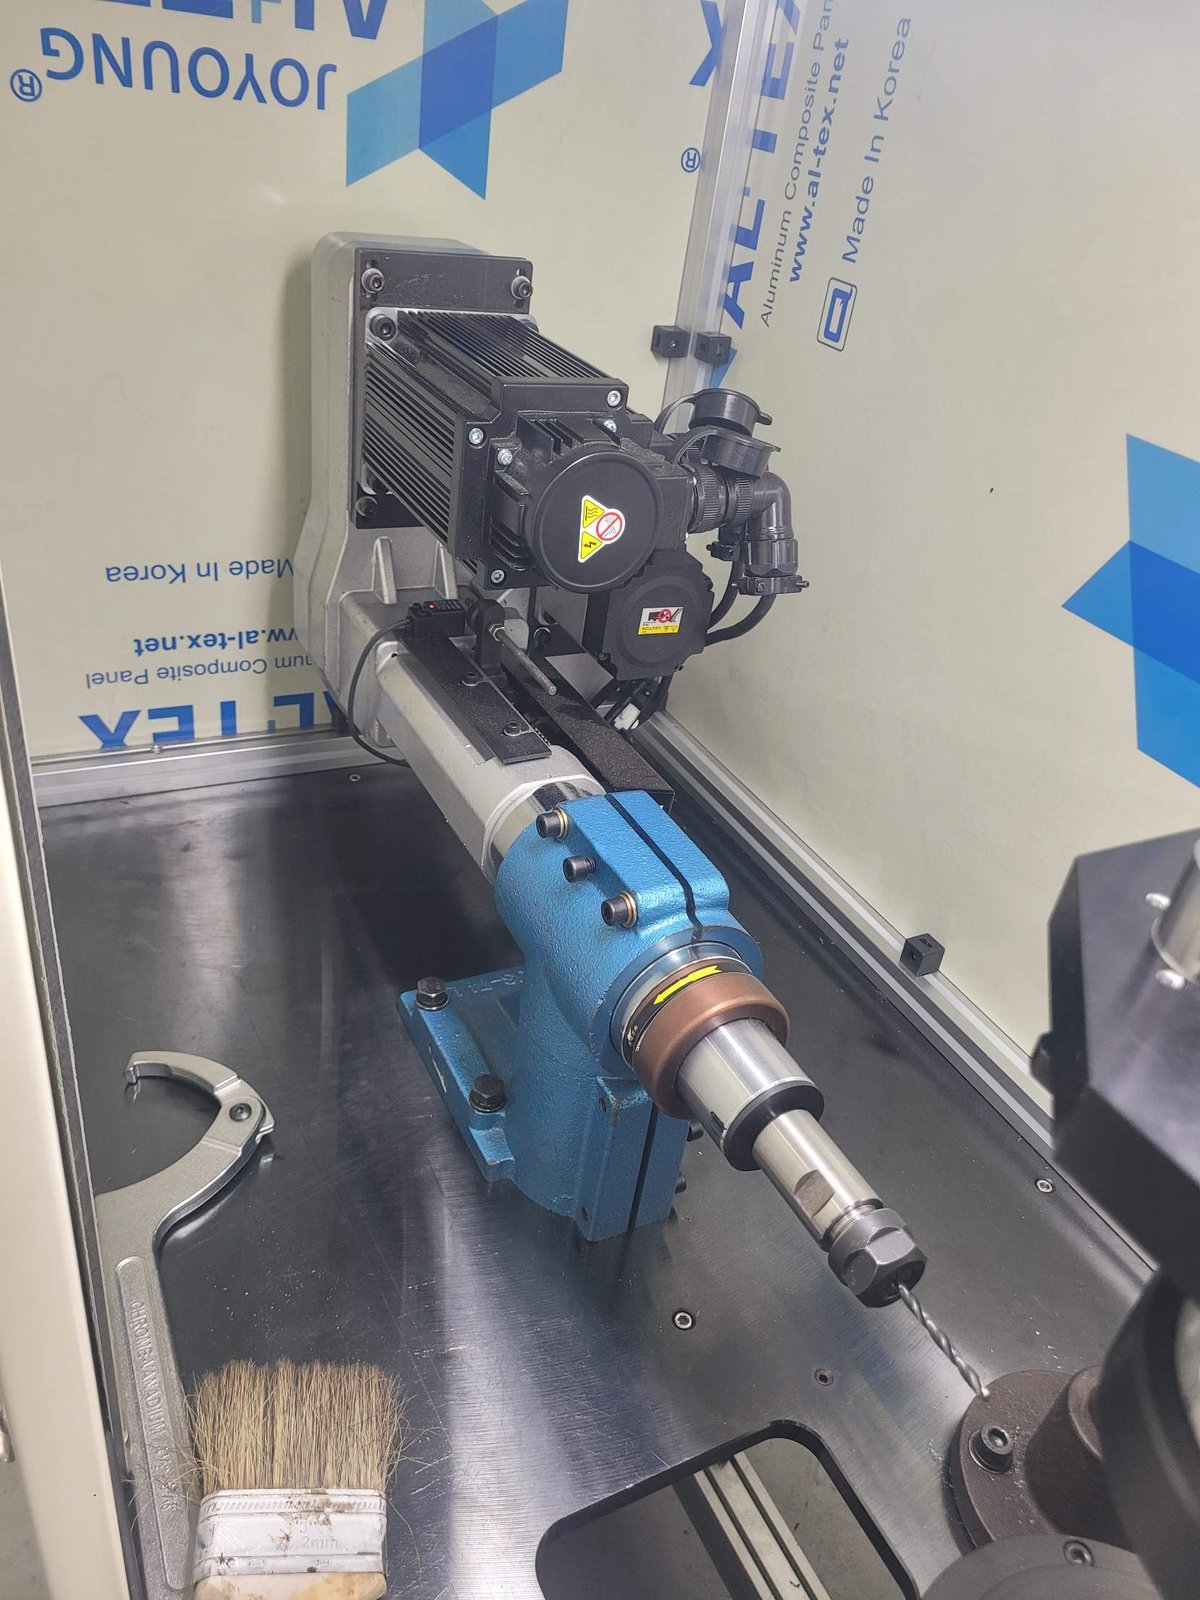
| PLC | LS일렉트릭 XGB 계열 |
| 위치결정 | XBF-PD02A 특수모듈 |
| HMI | Weintek 10인치 터치 (EasyBuilder Pro) |
| 서보 | 4축 — 이송 좌/우, 주축 좌/우 |
| 지령 방식 | 전축 펄스(PLS/DIR) 위치·속도 제어 |
| 전원 | 단상 AC 220V |
통신 기반 속도 지령 대신 전 축을 펄스로 통일했습니다. 축마다 제어 방식이 섞이면 문제가 생겼을 때 원인을 좁히기 어렵습니다. 하나로 맞추면 볼 곳이 줄어듭니다.
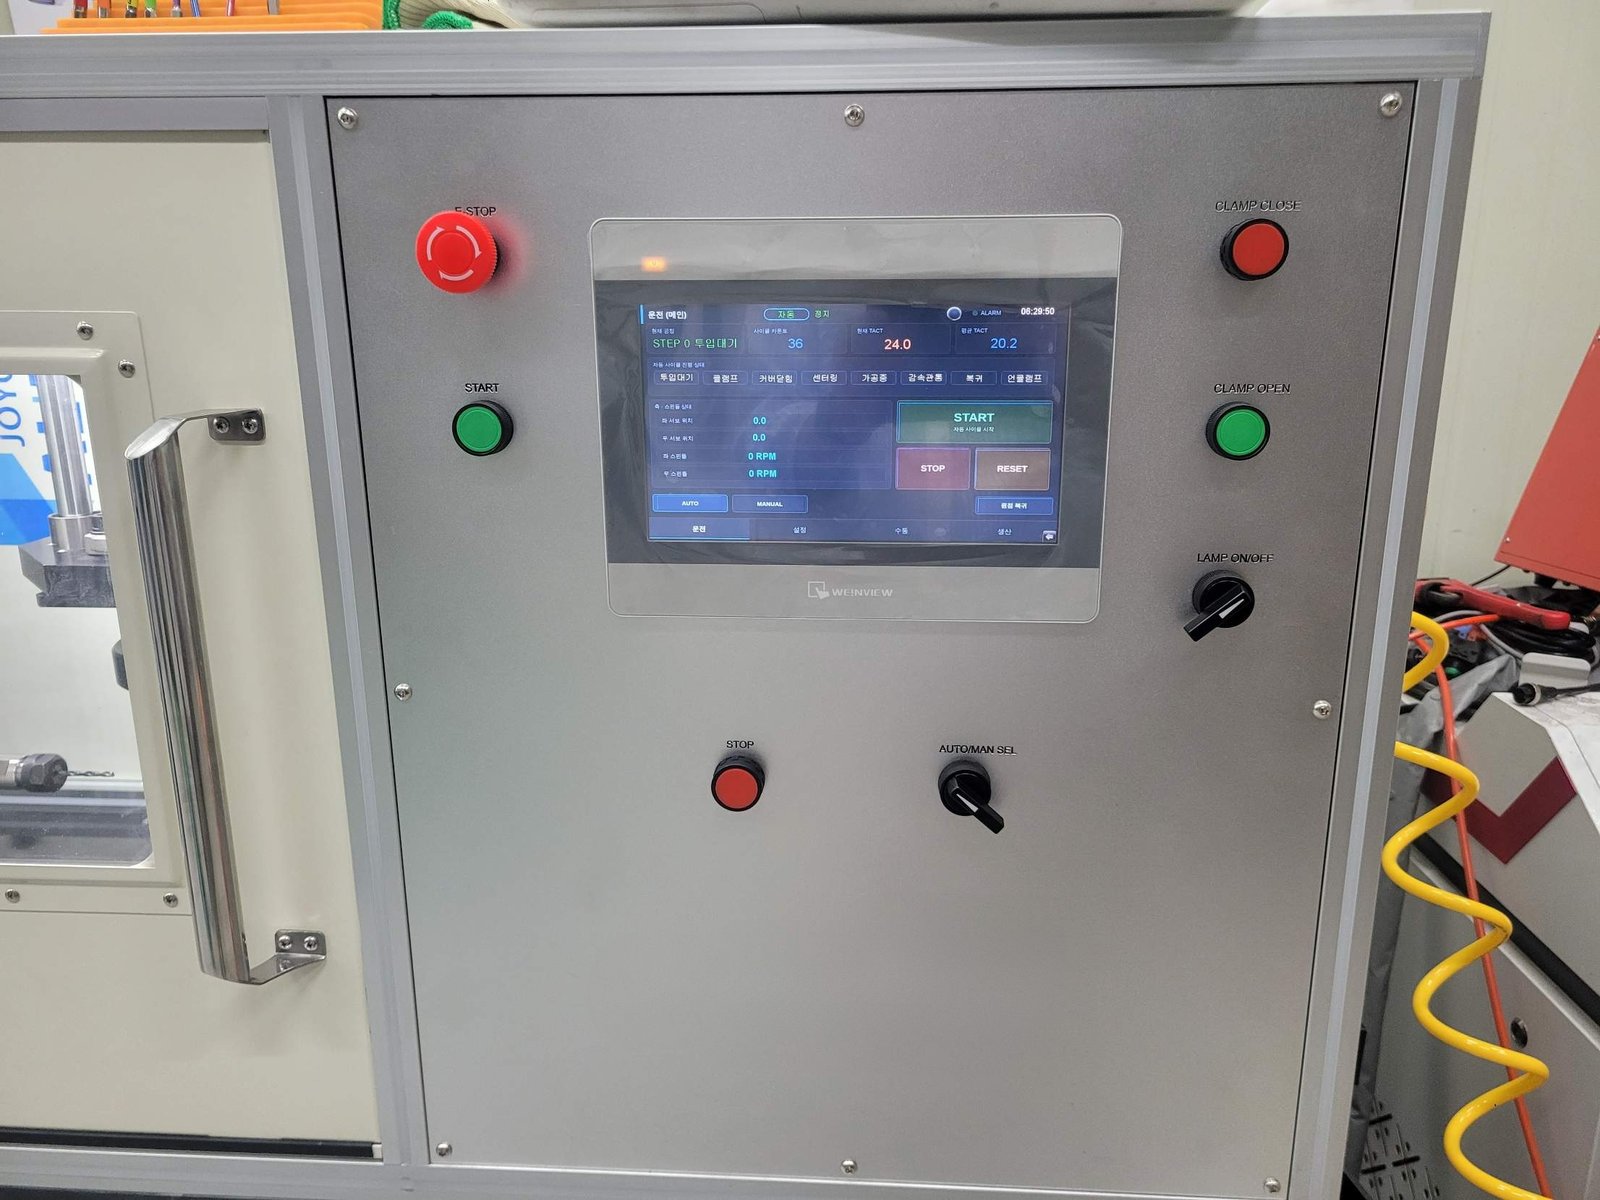
HMI 화면은 6종으로 나눴습니다
작업자가 보는 화면과 관리자가 보는 화면을 분리했습니다.
| 화면 | 내용 |
|---|---|
| 운전 | 현재 공정 단계, 사이클 카운트, TACT |
| 가공설정 | 모델별 레시피 20종 저장·호출 |
| 수동 | 축별 인칭 이송, 주축 조그, 클램프 개폐 |
| 모니터링 | 입출력 접점 상태, 서보 현재·지령 위치 |
| 알람 | 발생·복구 이력 |
| 생산관리 | 일생산·누적·양품·불량, 드릴 TOOL 수명 카운트 |
레시피와 TOOL 카운트가 실제로 값을 합니다. 품종을 바꿀 때마다 파라미터를 손으로 넣으면 실수가 납니다. 모델 번호만 고르면 되게 해두면 그 실수가 사라집니다. 드릴 수명도 감으로 교체하던 걸 숫자로 바꿔놓으면 갑자기 부러지는 일이 줄어듭니다.
전장반은 도면부터 직접 그렸습니다
부품 배치도를 1:1 도면으로 그려서 취부판 가공, 도어 타공, 배선까지 자체 진행했습니다. 도어에는 고객사 로고를 조각해 넣었습니다.
배치도를 제대로 그리면 현장에서 생기는 일이 없어집니다. 덕트 간격, DIN 레일 피치, 드라이브 통풍 이격, 프로파일 고정홀이 부품과 겹치지 않는지까지 전부 도면에서 확인하고 들어갑니다.
실제로 막혔던 지점과 해결 방법
같은 구성으로 작업하시는 분께 쓸모 있을 내용만 적습니다. 증상 그대로 적어두니 검색해서 오신 분은 해당 항목만 보셔도 됩니다.
XBF-PD02A에서 한쪽 방향만 모터가 안 돌 때
증상 — 정방향은 정상인데 역방향에서 모터가 꿈쩍하지 않음. 배선과 드라이브 파라미터는 모두 정상.
원인 — 위치결정 모듈의 펄스 출력 모드가 CW/CCW로 설정되어 있었습니다. 이 모드에서는 역방향 펄스가 두 번째 출력(드라이브 입장에서는 방향선)으로 나갑니다. 드라이브가 펄스+방향(PLS/DIR)을 기대하고 있으면 역방향에서 받을 펄스가 아예 없습니다.
해결 — XG5000에서 모듈 기본 파라미터의 펄스 출력 모드를 PLS/DIR로 변경하면 양방향이 즉시 동작합니다. 드라이브 쪽 전자기어나 배선은 건드릴 필요가 없습니다.
XBF-PD02A 장착 직후 에러 492가 뜰 때
증상 — 모듈을 꽂자마자 X축·Y축 모두 에러 492 표시.
원인 — 하드웨어 상한 리밋 에러입니다. 리밋 센서를 아직 배선하지 않았는데 파라미터가 B접점 기준으로 되어 있어 항상 리밋에 걸린 것으로 인식합니다.
해결 — 두 가지 방법이 있습니다. 기본 파라미터에서 「상하한 리미트 사용」을 0으로 두거나, APM_SIP로 입력 논리를 A접점(bit 0)으로 티칭한 뒤 APM_WRT로 저장하고 APM_RST로 리셋합니다.
LS XGB에 이더넷 통신이 안 붙을 때
증상 — IP·서브넷·게이트웨이가 전부 맞는데 XG5000도 HMI도 PLC에 접속되지 않음.
원인 — FEnet 보안설정의 「인에이블 호스트 테이블」(IP 화이트리스트)이 켜져 있었습니다. 등록되지 않은 IP는 전부 차단됩니다.
해결 — 해당 옵션을 해제하면 즉시 접속됩니다. 전용접속 수도 함께 확인하시면 좋습니다.
Weintek HMI 버튼이 PLC에 안 써질 때
증상 — 화면에서 버튼은 눌리는데 PLC 값이 바뀌지 않음. 통신은 정상.
원인 — EasyBuilder에서 디바이스 타입을 MW_Bit(워드 안의 비트)로 지정한 것이 원인입니다. 이 타입은 %MX와 전혀 다른 자리를 가리킵니다.
해결 — LS XEC FEnet 드라이버에는 MX 타입이 따로 있습니다. PLC의 %MX64는 MX 타입 64번입니다. 디바이스 타입을 MX로 바꾸면 해결됩니다. 워드 표시는 MW 타입을 그대로 쓰면 됩니다.
START 버튼을 눌러도 자동 운전이 시작되지 않을 때
증상 — START를 눌러도 반응 없음. 래더는 정상으로 보임.
원인 — STOP 비트가 1로 박혀 있어서 매 스캔마다 자동 모드 래치를 지우고 있었습니다.
해결 — HMI 버튼 속성을 Momentary로 바꾸면 됩니다. Toggle이나 Set으로 되어 있으면 한 번 누른 뒤 계속 ON 상태로 남습니다.
포유테크는 어떤 회사인가
포유테크는 인천 계양구 계양지식산업센터에 있는 스마트 제조 기업입니다. 산업 설비의 기구 설계, 제어 설계, HMI 작화, 전장반 제작을 한 곳에서 처리합니다.
- 특허 9건 보유
- 나라장터·S2B(학교장터) 등록 — 학교·관공서·공공기관 거래 가능
- 자체 제품: 레이저 마킹 장비(포유마킹), 브라우저 기반 CAM(포유캠), 3D 프린팅 서비스(3D4U)
- CNC 가공, 3D 프린팅, 레이저 가공 설비 보유
3인 규모로 운영하기 때문에 대표가 직접 설계하고 직접 연락받습니다. 영업 담당을 거치지 않습니다.
맡기실 수 있는 범위
설비를 통째로 맡기셔도 되고, 막힌 구간만 맡기셔도 됩니다.
| 범위 | 내용 |
|---|---|
| 턴키 | 기구 설계 + 제작 + 제어까지 전부 |
| 제어부 일체 | 기구는 있고 PLC·HMI·전장이 필요한 경우 |
| HMI 작화 | 화면 기획부터 작화, 태그맵, 통신 설정 |
| 전장반 | 배치 설계, 판넬 가공, 배선, 로고 조각 |
| 개조·보수 | 기존 설비 제어기 교체, 기능 추가 |
사양서가 없어도 괜찮습니다. 하시려는 동작을 말로 설명해 주시면 범위를 나눠서 견적을 드립니다.
문의
- 이메일 — 3d4utech@naver.com
- 전화 — 070-7510-4839
- 주소 — 인천 계양구 계양지식산업센터 313호